


.jpeg)
Pétrochimie et raffinage


Pétrochimie et raffinage
Le secteur de la pétrochimie et du raffinage manipule des matériaux hautement inflammables, explosives et toxiquesdans des environnements complexes où la sécurité est essentielle. Les usines doivent respecter des normes extrêmement strictes en matière de sécurité, de prévention et de protection de l’environnement.
Dans ce contexte, tout résidu de traitement – boues, huiles, poussières fines ou hydrocarbures – représente un risque potentiel s’il n’est pas correctement géré et traité.
Lors du raffinage du pétrole, du craquage, du stockage et de la manutention des produits, des déchets et des substances volatiles sont générés en continu. Un nettoyage régulier et soigneux des zones de production, des systèmes et des réservoirs de stockage non seulement préserve l’efficacité de la production mais est également essentiel pour prévenir les incendies, les explosions et les accidents environnementaux.
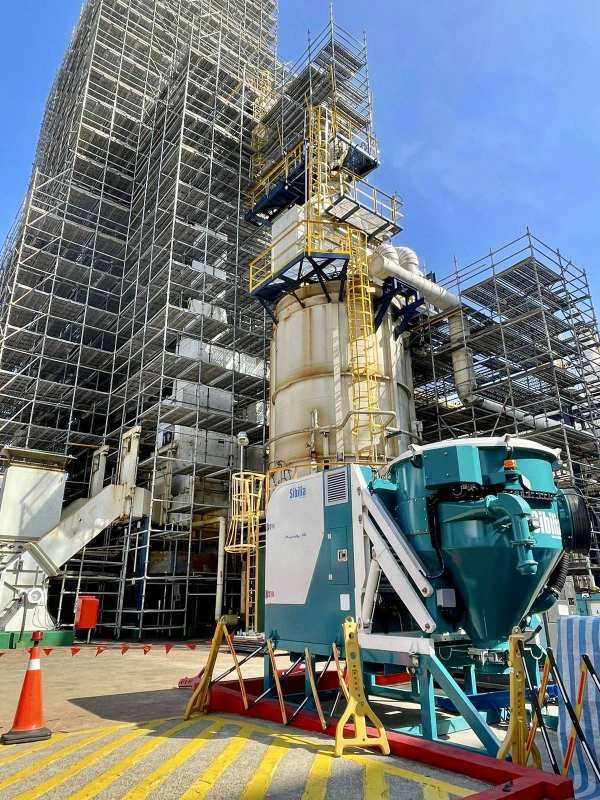
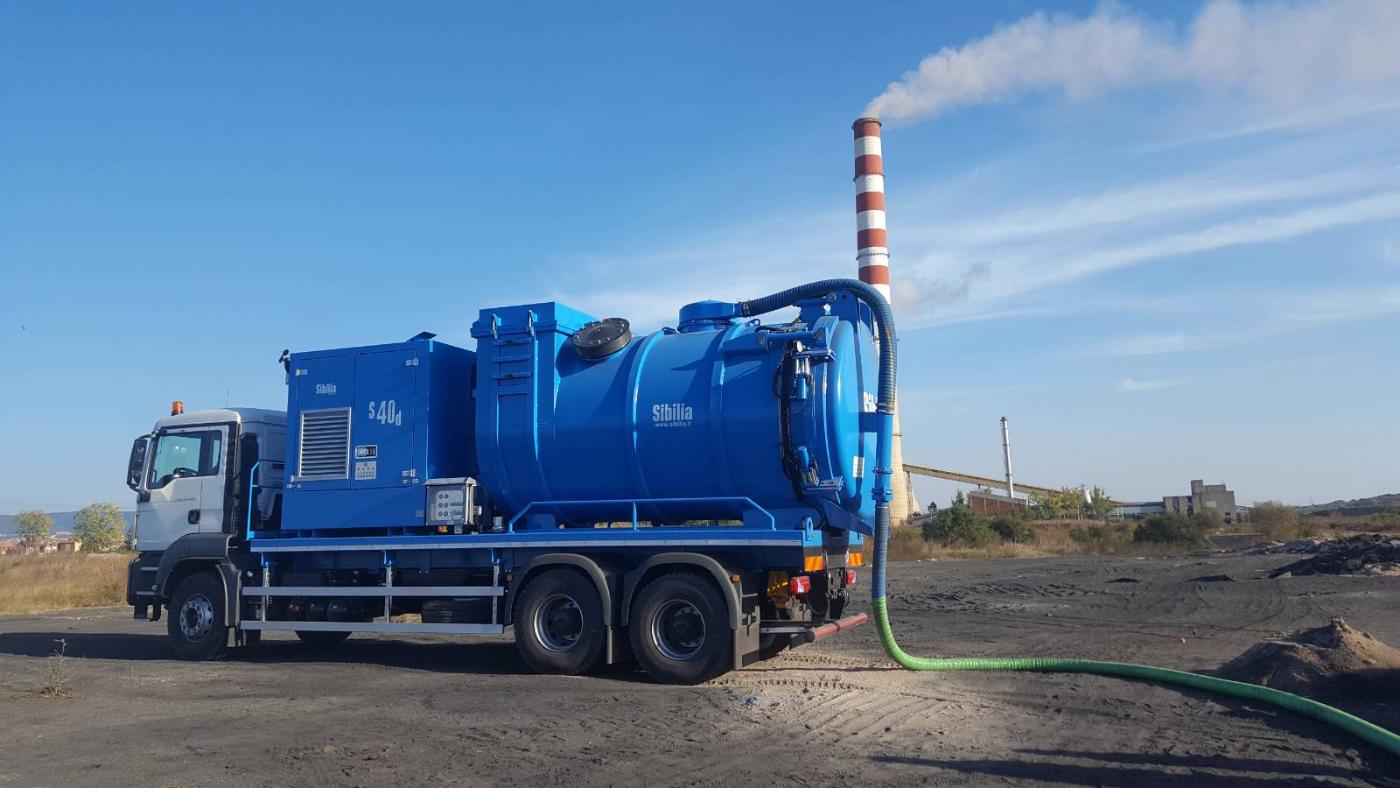
Les aspirateurs industriels Sibilia, conçus pour fonctionner dans des environnements critiques et à haut risque, sont des outils indispensables pour l’élimination sûre des poussières et des matériaux potentiellement dangereux. Grâce aux modèles certifiés Atex, il est possible d’ intervenir en zones classées en toute sécurité, en évitant la dispersion de substances dangereuses dans l’air, le sol ou les eaux de traitement.
Robustes, versatiles et performants, les aspirateurs Sibilia apportent un soutien concret à l’entretien des systèmes, au nettoyage des cuves, à l’assainissement des lignes et à la valorisation des déchets, contribuant ainsi au respect de normes opérationnelles et environnementales rigoureuses dans le secteur pétrochimique.
Dans le raffinage des hydrocarbures, les catalyseurs jouent un rôle fondamental pour garantir l’efficacité et la qualité du processus. Une fois épuisés, les catalyseurs doivent être éliminés de manière sûre et efficace.
Les aspirateurs industriels haute performance, équipés de pompes à lobes, permettent l’aspiration directement les catalyseurs épuisés depuis le réacteur et leur stockage dans des big bags ou des fûts certifiés, garantissant ainsi un haut niveau de sécurité d’exploitation.
Dans des conditions d’utilisation critiques, notamment en présence de catalyseurs pyrophoriques, les aspirateurs industriels Sibilia fonctionnent en environnement contrôlé sous atmosphère inerte (azote), éliminant tout risque lié à la présence d’oxygène et assurant une protection maximale des opérateurs et des systèmes.