


.jpeg)
Petroquímica y refinería


Petroquímica y refinería
El sector de la petroquímica y de las refinerías trabaja con materiales altamente inflamables, explosivos y tóxicos en entornos complejos donde la seguridad es una prioridad absoluta. Las instalaciones deben cumplir normas muy estrictas en materia de seguridad, prevención y protección del medio ambiente.
En este contexto, cualquier residuo de procesamiento (como lodos, aceite, polvos finos o hidrocarburos) representa un peligro potencial si no se maneja y trata adecuadamente.
Durante las fases de refinado del crudo, el craqueo, el almacenamiento y la manipulación del producto, la generación de residuos y sustancias volátiles es continua. La limpieza periódica y a fondo de las zonas de proceso, las instalaciones y los depósitos de almacenamiento no solo preserva la eficiencia de la producción, sino que es fundamental para evitar incendios, explosiones y accidentes medioambientales.
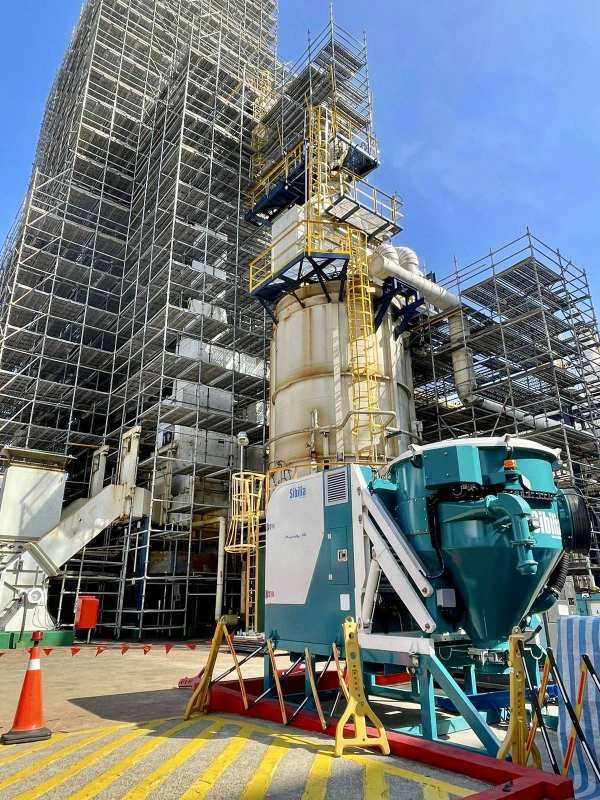
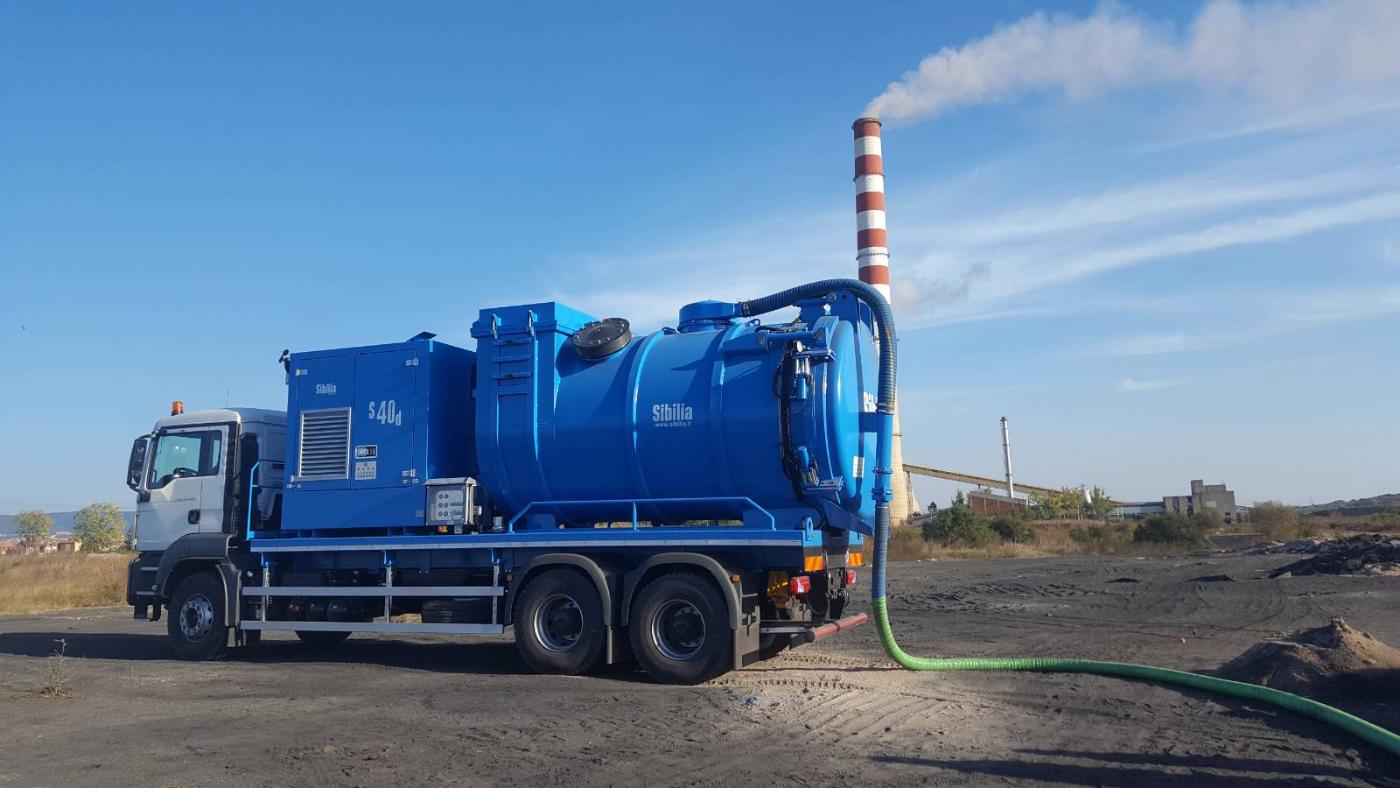
Los aspiradores industriales Sibilia, diseñados para funcionar en entornos críticos y de alto riesgo, son herramientas esenciales para la eliminación segura de polvo y materiales potencialmente peligrosos. Gracias a los modelos con certificación Atex, es posible trabajar en zonas clasificadas con la máxima seguridad, evitando la dispersión de sustancias peligrosas en el aire, el suelo o el agua de proceso.
Robustos, versátiles y de altas prestaciones, los aspiradores Sibilia garantizan un apoyo concreto en las operaciones de mantenimiento de plantas, la limpieza de tanques, la descontaminación de las líneas de producción y la recuperación de materiales residuales, ayudando a mantener altos estándares operativos y medioambientales en el sector petroquímico.
En el proceso de refinado de hidrocarburos, los catalizadores desempeñan un papel fundamental para garantizar la eficiencia y la calidad del proceso. Una vez utilizados, es esencial eliminarlos de forma segura y eficaz.
Los aspiradores industriales de altas prestaciones, equipados con bombas de lóbulos, permiten aspirar directamente los catalizadores usados del reactor y almacenarlos en sacos big bag o bidones certificados, garantizando un alto nivel de seguridad operativa.
En condiciones operativas críticas, como la presencia de catalizadores pirofóricos, los aspiradores industriales Sibilia funcionan en entornos controlados de atmósfera inerte (nitrógeno), eliminando cualquier riesgo vinculado a la presencia de oxígeno y garantizando la máxima protección de los operarios y las instalaciones.